

ポータブルスタッカー電源ユニット
カテゴリー:DCシリーズ油圧パワーユニット
このポータブルスタッカー油圧ユニットはポータブルスタッカー用に設計されており、高圧ギアポンプ、永久磁石DCモーター、中央バルブブロック、カートリッジバルブ、燃料タンクを統合し、スタッカー用の統合油圧駆動システムを提供します。 複動式オイルシリンダの上昇・下降はモータと電磁弁により制御され、モータ出力...
詳細を見るA 油圧クランプ は、加圧作動油を使用してワークピースにクランプ力を生成し、保持するワーク保持装置です。 CNC 加工やその他の製造プロセスでは、フライス加工、穴あけ、旋削、研削中に油圧クランプが部品を所定の位置にしっかりと保持するため、生産工程におけるすべての部品の寸法精度と表面仕上げが一貫した状態に保たれます。
一般的な油圧クランプ システムには、次の 3 つのコア要素があります。 油圧パワーユニット 加圧されたオイルの流れを生成する機構、その圧力を機械的保持力に変換するクランプシリンダーまたはアクチュエーター、そしてクランプ速度、圧力、タイミングを制御するバルブ、ホース、フィッティングを備えた制御回路。
メーカーは主に次の目的で油圧クランプを選択します。 再現性 。手動バイスはオペレーターの力と感覚に依存します。油圧クランプは各サイクルで同じ力を加え、加工変動の最も頻繁な原因の 1 つを取り除きます。また、油圧クランプは、コンパクトな設置面積ではるかに高い力を提供できるため、最新のマシニング センター、トランスファ ライン、および柔軟な製造システムの標準装備となっています。
動作原理は簡単です。電気モーターは油圧ポンプ (通常はギア ポンプ) を駆動し、オイルをリザーバーから引き出し、方向制御バルブを通ってクランプ シリンダーに向かって押し出します。オイルが圧力ポートに入ると、ピストンが伸びてスイング アームまたはクランプ ブロックをワークピース上に移動させます。方向切換弁が切り替わるとオイルがタンクに戻り、クランプが開きます。
ほとんどの工作機械のクランプ回路では、 複動シリンダ 、クランプするには圧力が必要で、リリースするには圧力が必要です。単動バージョンはスプリングリターンを使用し、一方向のみに圧力を必要とするため、シンプルですが時間がかかります。クランプ力は、油圧に有効ピストン面積を乗じたものと等しくなります。たとえば、ボア比 63 mm のシリンダーは 100 bar で、レバー比が適用される前に約 31 kN を生成します。
よく誤解される点ですが、クランプ力はクランプ本体で決まるわけではありません。パワーユニットと圧力リリーフバルブの設定が必要です。そのため、パワーユニットの選択はクランプ自体の選択と同じくらい重要です。圧力、流量、方向制御弁が回路内でどのように連携して動作するかを理解するには、 油圧システムの動作原理 業界ニュースで説明しました。
 工作機械用油圧クランプパワーユニット このコンパクトなパワーユニットは、油圧ロックで安定したクランプ圧力を維持し、省エネの間欠モーターを備え、柔軟な工作機械統合のためのモーターと電圧のオプションを提供します。 製品を見る→
油圧クランプにはいくつかの機械的構成があり、それぞれが特定のワーク保持形状に合わせて設計されています。工作機械や治具に使用される最も一般的なタイプを以下に説明します。
スイング クランプはアームを回転させてワークピース上の位置に配置し、その後垂直に下降してクランプします。スイング角度は通常 30、45、または 90 度です。スイング クランプは、積載エリアが完全に開いたままになるため、トップ クランプには最も一般的な選択肢です。通常、利用可能な力の範囲は次のとおりです。 5kN~50kN .
これらの薄型クランプはパーツを斜めに引き下げます。ストローク長が制限されているコンパクトな治具に役立ちます。クランプ力はリンク機構を介して伝達され、重切削時の部品の浮き上がりを防止する水平方向の押さえ効果も発生します。
エッジクランプはワークピースに側面からアプローチし、上面全体を工具にアクセスできるようにします。多くの油圧エッジ クランプは、水平方向の押し込みと垂直方向のプルダウンを組み合わせています。これは、アルミニウム ハウジングやカバー プレートなどの薄い部品や反りやすい部品には不可欠です。
これらのクランプは、穴または機械加工されたフィーチャーの内側から外側に拡張します。内径上に配置する必要があるギア、スリーブ、鋳物に最適です。半径方向の拡張によりパーツが中心に配置され、クランプ力が周囲に均等に分散され、薄肉コンポーネントの歪みが軽減されます。
油圧作動を備えたセルフセンタリングバイスまたは固定ジョーバイスは、オペレータの介入なしで自動的に解放および再クランプできるため、パレット加工システムでは一般的です。 A hydraulic vise typically delivers 10kN~60kN 高いクランプ力を実現し、高スループットサイクルを繰り返すように設計されています。
| クランプタイプ | 一般的な力の範囲 | 最優秀アプリケーション |
|---|---|---|
| スイングクランプ | 5~50kN | マシニングセンターやトゥームストーンのトップクランプ |
| ブロック&リンククランプ | 3~30kN | ストロークが制限された薄型治具 |
| エッジクランプ | 2~25kN | Side clamping with unobstructed tool access |
| コレットとマンドレルの拡張 | 10~80kN | ギア、スリーブ、鋳物の内部ボアクランプ |
| 油圧バイス | 10~60kN | パレット化システムと自動調心ワークホールディング |
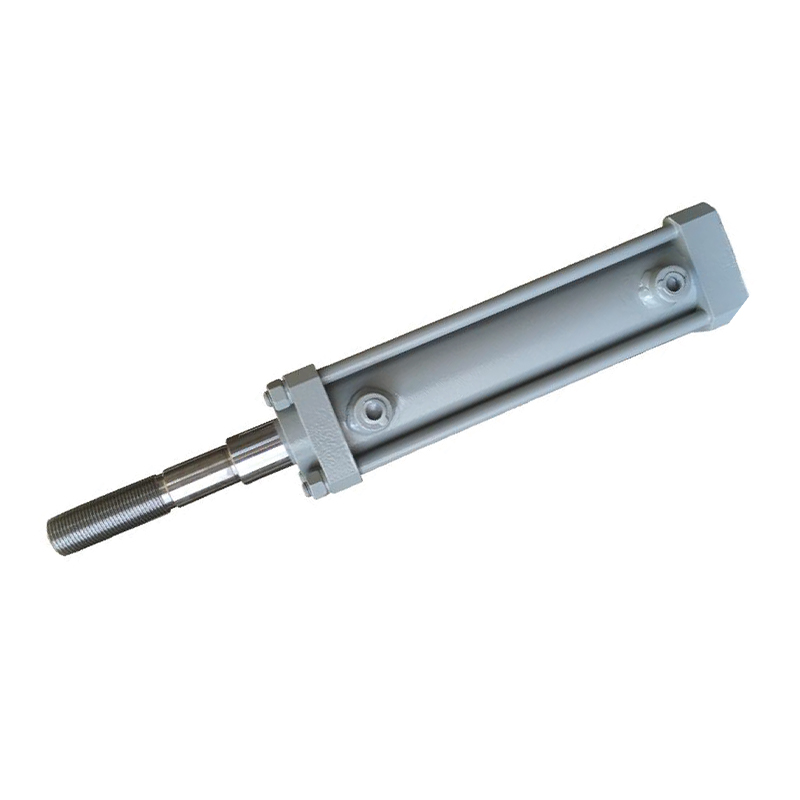 油圧 Cylinder for Clamping and Actuation 油圧エネルギーを直線運動に変換する多用途のアクチュエータは、要求の厳しい工作機械用途において信頼性の高いクランプと位置決めを実現する高強度材料と精密シーリングで構築されています。 製品を見る→
油圧クランプの性能は、その背後にある数値によって決まります。製品を比較する場合は、切削負荷、治具のレイアウト、サイクル タイムの目標に対して次のパラメータを確認してください。
| 仕様 | 代表的な範囲 | なぜそれが重要なのか |
|---|---|---|
| クランプ力 | 2~80kN | 切削負荷がかかっても部品が剛性を維持するかどうかを判断します |
| ピストンストローク | 5~50mm | ストロークが長いため、深い治具への部品の取り付けが容易になります |
| 使用圧力 | 70、140、または 210 bar | 圧力が高いほど、同じ力を得るためにより小さなシリンダーが可能になります |
| ポンプ流量 | 1~20L/分 | クランプの開閉速度と全体のサイクルタイムを制御 |
| 再現性 | ±0.01~±0.05mm | 複数部品またはパレット化されたプロセスの一貫性に影響を与える |
| リリース圧力 | 複動形専用 | Ensures reliable unclamping on every cycle |
各クランプ技術は製造現場で活躍します。以下の比較は、高力、高精度の加工環境において油圧クランプが優れている理由を示しています。
| 基準 | Hydraulic | Pneumatic | Mechanical |
|---|---|---|---|
| 力密度 | 高い。 compact cylinders produce 20-50 kN | 低い; cylinders become large above 5 kN | 中; limited by operator strength |
| スピードとコントロール | Smooth, adjustable speed and force | Fast, but force varies with air pressure | マニュアル;オペレータの技術に依存する |
| 再現性 | 素晴らしい。 identical force every cycle | いいですね。 affected by air compressibility | 貧しい。オペレータ依存 |
| システムの設置面積 | ポンプ、リザーバー、バルブ、ホース | コンプレッサー、FRL、バルブ | なし |
| 騒音レベル | 中等度 | 高 | 低い |
| コストプロファイル | 高er initial, lower long-term per-part cost | 低い initial, higher energy cost | 低いest initial, highest labor cost |
油圧クランプは 1 つの垂直に限定されません。この問題は、切削抵抗が大きい場合、公差が厳しい場合、またはサイクル時間を短くする必要がある場合に発生します。 The most common sectors include:
パワーユニットはクランピングシステムの心臓部です。圧力を設定し、流量を供給し、クランプの移動速度を決定します。次の選択手順に従います。
複数のクランプゾーンや追加の油圧機能を備えた機械の場合は、複数の回路を備えた大型の油圧ステーションの方が適している場合があります。閲覧する ACシリーズ油圧ユニットカタログ 圧力、流量、リザーバーの構成を比較します。
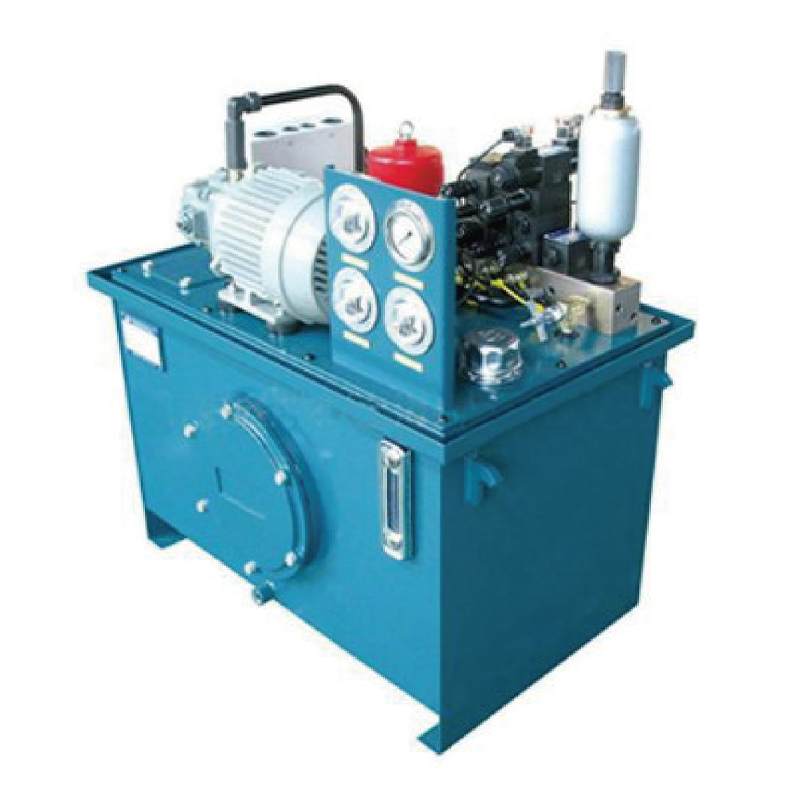 多回路システム用油圧ステーション 油圧システムの動力の中心として機能するこのステーションは、ポンプ、モーター、タンク、制御バルブを統合し、産業機器全体で安定した動作を実現するためのカスタマイズ可能な圧力と流量を提供します。 製品を見る→
油圧クランプ システムは、ほとんど注意を払わずに何年も動作しますが、それはきれいに取り付けられ、定期的にチェックされている場合に限ります。以下のプラクティスをベースラインとして使用してください。
適切に設計されたクランプ システムであっても、時間の経過とともに問題が発生します。以下の表は、機械工場が最も頻繁に遭遇する故障を示しています。
| 症状 | 考えられる原因 | 是正措置 |
|---|---|---|
| クランプ力 drops during machining | ピストンシールを越えた内部漏れ。摩耗したリリーフバルブ | シールを交換します。 reset or replace the relief valve |
| クランプがゆっくり開く | Flow control set too low;ポンプ出力の低下 | 流量を増加させます。ポンプの摩耗をチェックする |
| Oil leaks around the cylinder rod | ロッドシールの損傷。スコア付きロッド表面 | ロッドシールを交換します。 polish or replace the rod |
| システムが熱くなります | 低い oil level; wrong viscosity; relief set too high | オイルを補充してください。 use the recommended grade;リリーフ圧力をリセットする |
| Clamp chatters or vibrates | Air trapped in the circuit;設定圧力が低すぎる | 空気を抜いてください。 increase pressure to the specified level |
通常、工場管理者からの最初の質問はコストです。正直な答えは、クランプの数、治具の複雑さ、および電源ユニットの容量によって決まります。例示的な計画図として、4 つのスイング クランプと 1 つのスイング クランプを備えた 2 ステーションの治具を示します。 工作機械用油圧クランプパワーユニット 通常、ホースとマニホールドを含めて 4,000 ~ 9,000 米ドルの範囲に収まります。同じステーション数の手動フィクスチャの価格は 1,500 ~ 3,000 米ドルになる可能性があります。
投資回収の計算によって状況は変わります。手動クランプでは 1 部品あたり 2 分かかりますが、油圧クランプではそれが 15 秒に短縮される場合、毎日 50 部品の生産を実行すると、1 日あたり約 1.5 時間を節約できます。店舗料金を 1 時間あたり 50 米ドルとすると、年間約 18,000 米ドルに相当します。これは、追加の初期投資が 6 か月以内に回収できることが多いことを意味します。これらの数値は、一般的な中規模機械工場の料金に基づいた計画の見積もりであり、実際の人件費と生産量に応じて調整する必要があります。
エネルギーコストはわずかです。 2.2 kW のパワーユニットを 1 部品あたり合計 1 分間動作させると、1 部品あたり約 0.037 kWh を消費します。標準的な産業用電気料金では、部品あたりのエネルギーコストはわずか 1 セントであり、運用コストは労働力の節約に比べてほとんど無視できます。
油圧クランプが加工中にワークを確実に保持します。油圧を機械的なクランプ力に変換し、手動または空気圧クランプでは達成が難しい高い再現性と力レベルを提供します。一般的な用途には、CNC ミル、旋盤、研削盤、搬送ライン、柔軟な製造セルなどがあります。
実際的なルールは、クランプ力を予想される最大切削力の 2 ~ 3 倍に設定することです。被削材の種類、切込み量、送り速度、主軸動力から切削抵抗を計算し、安全マージンを付加します。 5 kN の切削力による一般的なアルミニウム加工作業の場合、クランプ位置ごとに 10 ~ 15 kN のクランプ力を計画してください。
ほとんどの油圧クランプの定格は 70 ~ 210 bar です。工作機械のワークホールディングでは、シリンダーのサイズ、シールの寿命、発熱のバランスをとるため、100 ~ 140 bar が最も一般的な範囲です。圧力リリーフバルブは常に、回路内の最も定格の低いコンポーネントの最大定格よりも低く設定してください。
自動化でサイクルごとに確実なアンクランプが必要な場合は、複動式クランプを選択してください。たとえば、油圧が予期せず低下した場合でもワークピースがクランプされたままになるように、フェールセーフ クランプが優先される場合は、単動スプリングリターン クランプを選択してください。
ISO VG 32 耐摩耗性作動油は、屋内機械工場環境の標準的な選択肢です。周囲温度が高い場合や連続動作が激しい場合は、ISO VG 46 を使用してください。どのグレードを選択する場合でも、部品メーカーが推奨するオイル清浄度レベル (通常は ISO 4406 クラス 20/18/15 以上) を維持してください。
オイルレベル、漏れ、圧力設定を毎月確認してください。オイルとリターンラインフィルターは 2,000 ~ 3,000 運転時間ごとに交換してください。オイル分析で汚染が判明した場合はそれより早く交換してください。品質上の問題が発生する前に内部摩耗を把握するために、ロードセルを使用してクランプ力を毎年テストしてください。
油圧クランプは、金属切断において再現性の高い高いクランプ力を実現する最も信頼できる方法です。取り付けを成功させる鍵は、クランプ自体だけでなく、システム全体、つまり正しいクランプ構成、正しい動作圧力、適切なサイズのパワーユニット、そして規律あるメンテナンスルーチンにもあります。まず、切削負荷とサイクルタイムの目標を定義し、次にシリンダボア、ポンプ流量、リザーバ容量まで逆算して作業します。このアプローチにより、何年も予測どおりに動作し、機械に使用されるすべての部品の品質を保護するクランプ システムが得られます。新しい器具を計画している場合、または既存のラインをアップグレードする場合は、弊社の 油圧パワーユニット product range ワークホールディングのニーズに合った圧力と流量の構成を見つけてください。
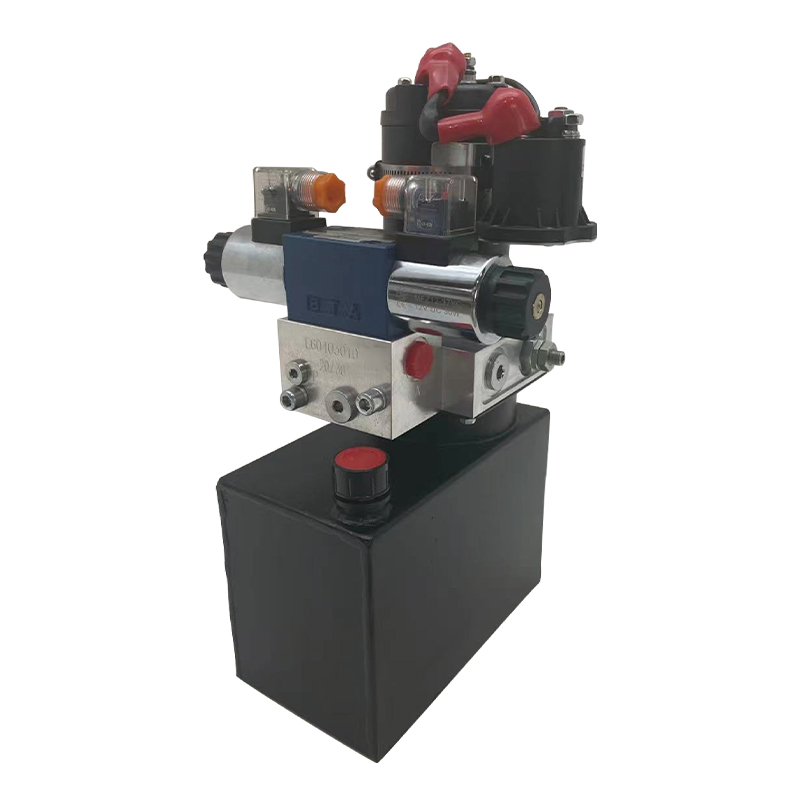
このポータブルスタッカー油圧ユニットはポータブルスタッカー用に設計されており、高圧ギアポンプ、永久磁石DCモーター、中央バルブブロック、カートリッジバルブ、燃料タンクを統合し、スタッカー用の統合油圧駆動システムを提供します。 複動式オイルシリンダの上昇・下降はモータと電磁弁により制御され、モータ出力...
詳細を見る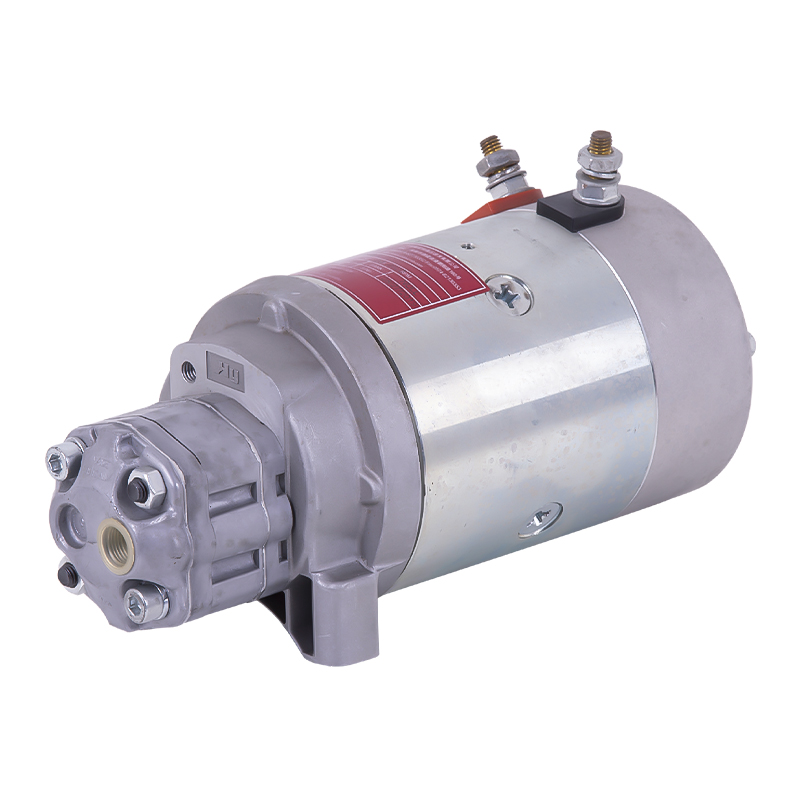
この油圧ポンプ ステーションは、一連のサイド インレットおよびサイド アウトレット ギア ポンプと 4.5 または 5 インチ DC モーターで構成されています。油圧動力源としてよく使用され、さまざまな移動機器の油圧システムに広く使用されています。電圧は 12 ~ 48 です。
詳細を見る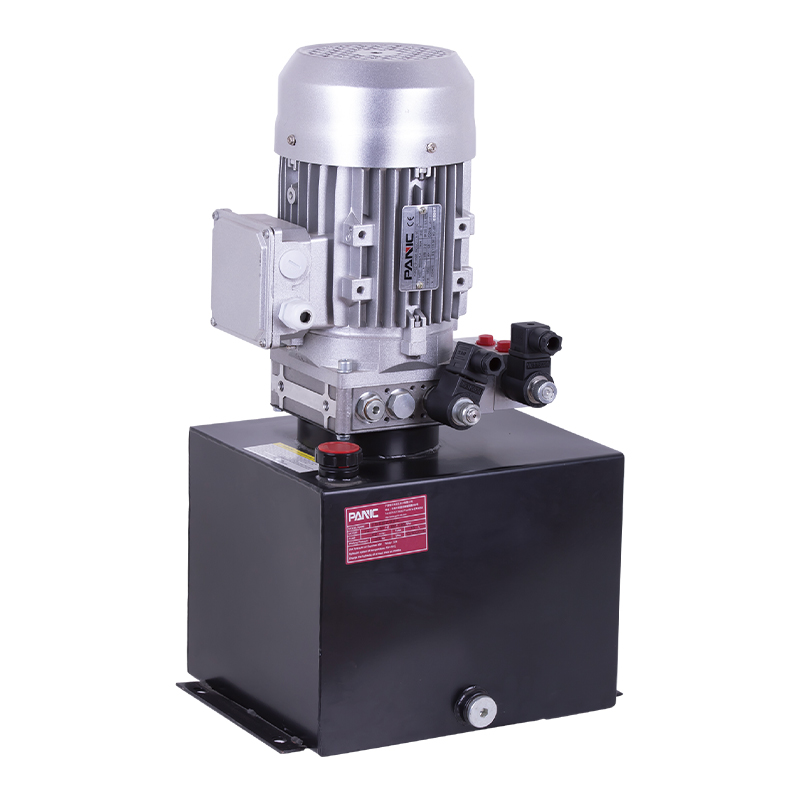
この油圧パワーユニットはシザーリフト用に設計されており、高圧ギヤポンプ、ACモーター、センターバルブブロック、カートリッジバルブ、オイルタンクが一体化されています。すべてのコンポーネントが緊密に連携して、効率的で信頼性の高い油圧システムの動作を保証します。ゼロリークの双方向チェックソレノイドバ...
詳細を見る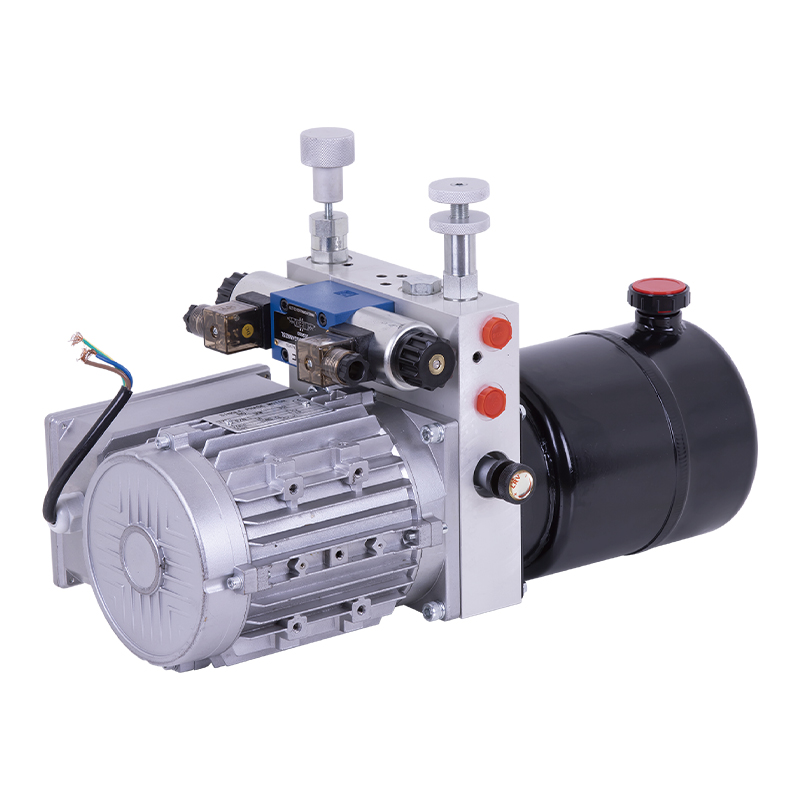
この油圧パワーユニットはホットメルトバット溶接機用に特別に設計されており、高圧ギアポンプ、ACモーター中央バルブブロック、カートリッジバルブ、オイルタンクによって統合されています。プラグイン油圧ロックおよびアキュムレータと組み合わせた独自の自動圧力維持装置により、システムは動作中に安定した圧力...
詳細を見る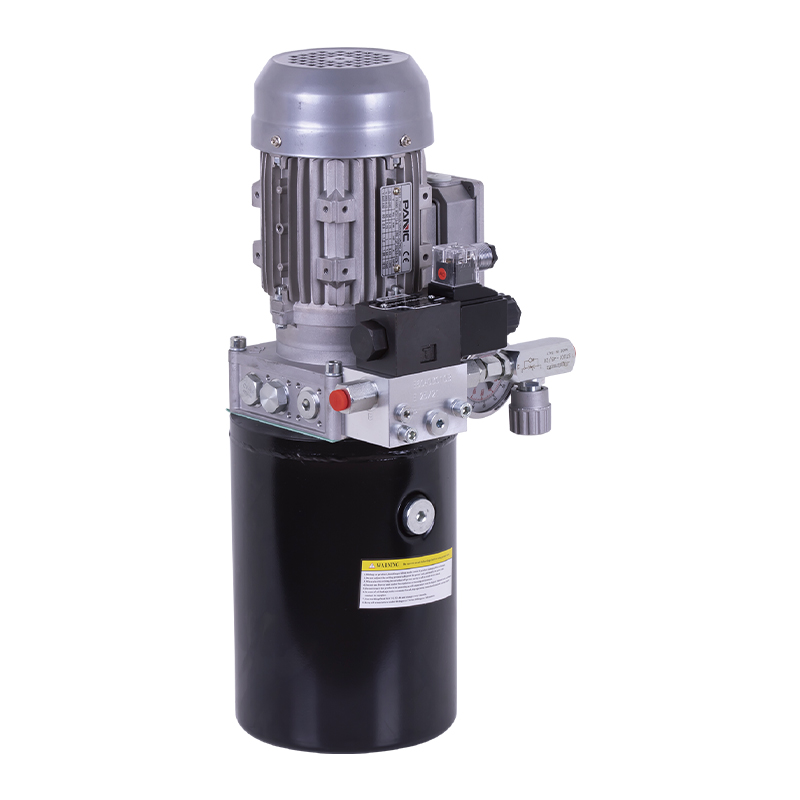
この油圧パワーユニットは、パイプ切断機の回転送り用に特別に設計されています。高圧ギアポンプ、ACモーター中央バルブブロック、カートリッジバルブ、オイルタンクで一体化されています。イタリアから輸入したスロットルバルブは、高温の熱間プレス油の条件下でも、ゆっくりと安定した工具の送りと素早い引き抜き...
詳細を見る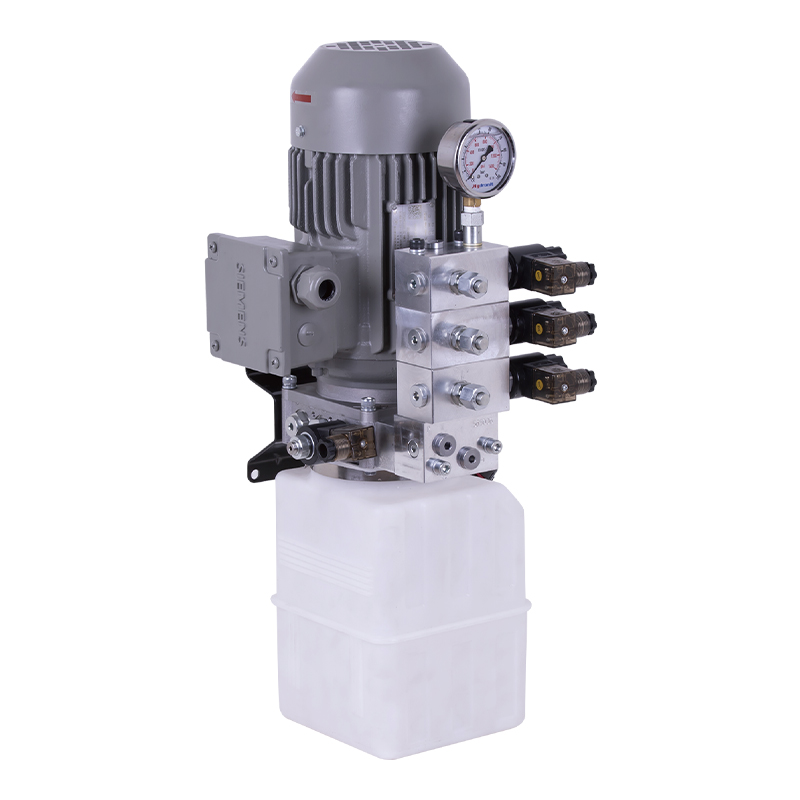
この油圧パワーユニットは保管庫フラッシングドア用に特別に設計されており、高圧ギアポンプ、ACモーター、中央バルブブロック、カートリッジバルブ、オイルタンクが統合されています。モジュラー設計が採用されており、漏れがなく圧力保持が良好なイタリア輸入ダブルチェックソレノイドバルブを2~10チャンネル...
詳細を見る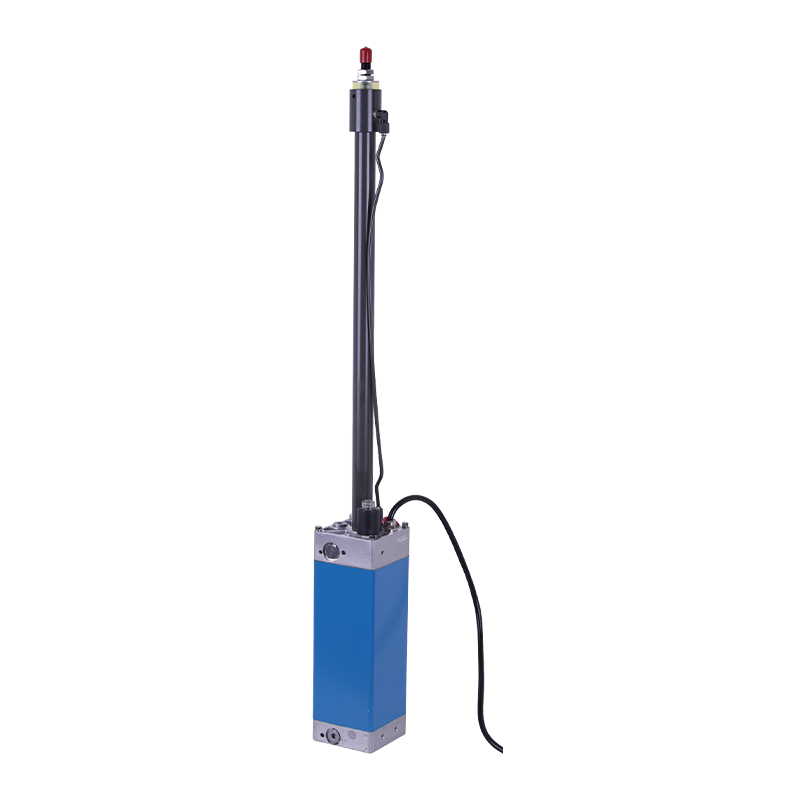
油圧パワーユニットは、双方向ギアポンプ、AC油浸モータバルブブロック、カートリッジバルブ、オイルタンクを一体化した一体型油圧リフティングコラム用に特別に設計されています。双方向ポンプの設計構造を採用しており、上昇と下降はモーターの正転と逆転によって実現され、電磁弁の転流を回避し、構造がコンパク...
詳細を見る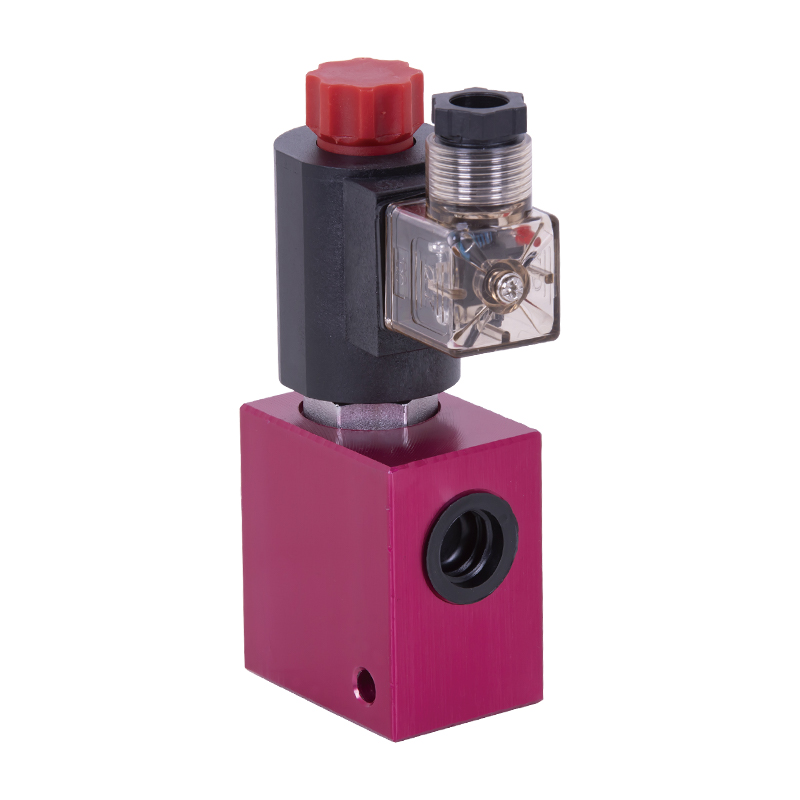
V3068 油圧バルブグループは、油圧システム用に設計された電動逆止弁グループです。これは主にメディアの逆流を防止し、システムが指定された方向に動作することを保証し、機器への損傷を回避するために使用されます。 その中心的な機能は重要です。ウォーターハンマー効果を効果的に抑制し、パイプ...
詳細を見る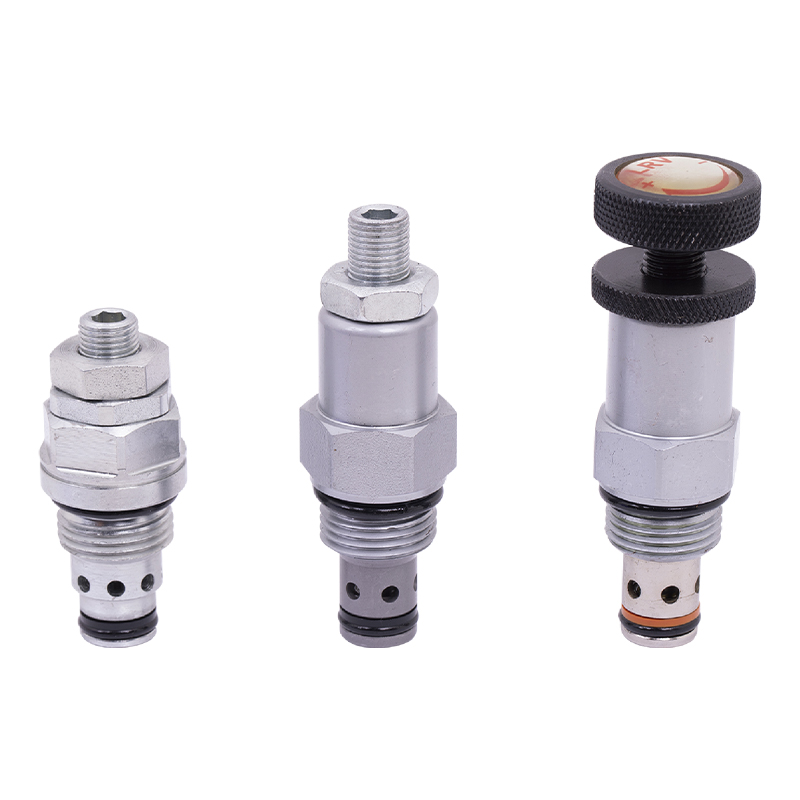
リリーフバルブは、油圧システムの圧力を制御するための中心的なコンポーネントです。システム圧力の安定性を維持し、過剰な圧力による機器の損傷を防ぐことができます。 システム圧力を感知して自動的に作動し、圧力が設定値を超えるとバルブコアが開き、余分なオイルがオイルリターンラインから排出...
詳細を見る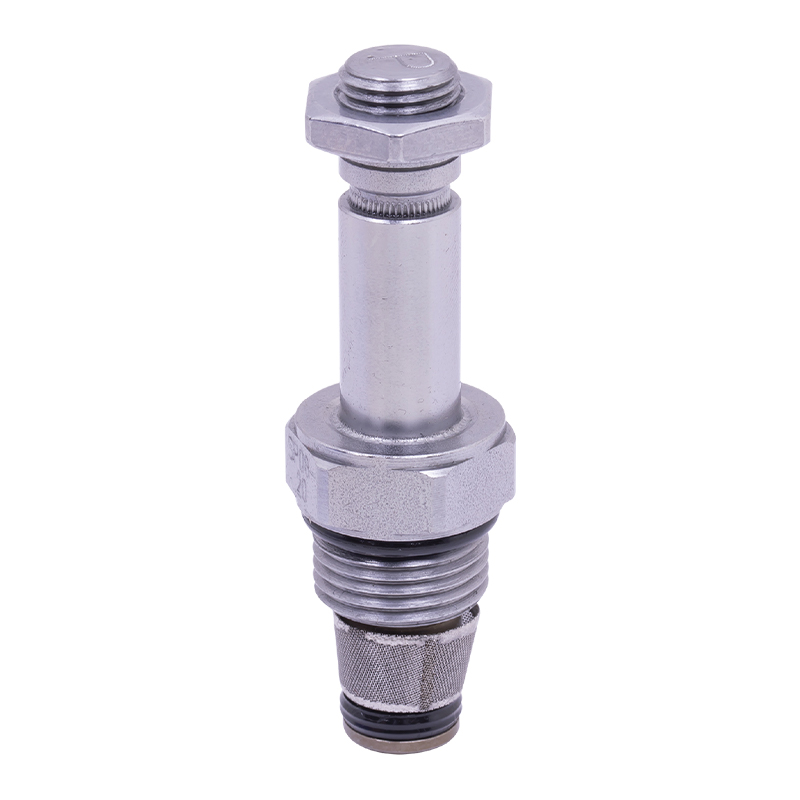
比例弁は、油圧システムにおける流量または圧力の連続的かつ正確な制御を実現するための重要なコンポーネントです。入力電気信号に比例して出力パラメータを調整でき、迅速な応答と高い制御精度を備え、機器動作のスムーズな速度調整と圧力勾配を確実に保証します。
詳細を見る
余姚市思門鎮同済路12号

+86-0574-62130352
+86-18905846028

+86-0574-62130353

著作権© Ningbo Panic Hydraulic Technology Co., Ltd. 無断転載禁止。